 Global
Sgr ' s n Caixa de engrenagens plane...
Veja detalhes
Uma caixa de câmbio personalizada chega à sua fábrica. A caixa parece intacta, a placa de identificação corresponde ao pedido de compra e o relatório de teste do fornecedor mostra tudo em verde. Então, abaixo de 60% da carga nominal, a temperatura da carcaça ultrapassa o limite de alarme e um ruído metálico periódico aparece no eixo de saída. A produção é interrompida, a caixa de câmbio é devolvida e a substituição leva mais oito semanas.
Essa sequência é suficientemente comum nas compras industriais para justificar uma abordagem mais disciplinada. A questão prática é como testar a qualidade da caixa de velocidades personalizada antes que se torne um problema de produção. A versão curta: a verificação de qualidade para uma caixa de engrenagens personalizada deve abranger geometria, condição do material, comportamento sem carga, desempenho sob carga, vedação e, para aplicações críticas, resistência. Cada resultado deve ser comparado com os critérios de aceitação acordados antes do início do trabalho de produção.
| Estágio de teste | O que verifica | Ferramenta/método típico |
|---|---|---|
| Geometria estática | Furos de rolamento, precisão dos dentes, folga | Máquina de medição por coordenadas, centro de medição de engrenagens, relógio comparador |
| Verificação de materiais | Dureza, profundidade da caixa, composição | Testador de dureza Rockwell/Vickers, espectrômetro |
| Funcionamento sem carga | Qualidade de montagem, ruído inicial, vazamentos iniciais | Rotação manual, inspeção visual e acústica |
| Teste de carga | Eficiência, aumento de temperatura, vibração, ruído | Sensores de torque, codificadores, analisadores de espectro |
| Inspeção de vedação | Faces de junta e vazamento na vedação do eixo | Inspeção visual, fluido de detecção de vazamento |
| Teste de resistência | Desgaste a longo prazo, tendências de contaminação por óleo | Amostragem de óleo, leituras periódicas de vibração |
O erro mais comum na aceitação de caixas de câmbio customizadas é iniciar os testes antes de definir o que significa “aprovado”. Sem limites mensuráveis, a frase “boa qualidade” pode significar coisas diferentes para o comprador e para o fabricante.
Coloque os seguintes números no acordo técnico antes do início da fabricação:
Não confie em termos como “serviço pesado” ou “baixo ruído” sem números. Indique também as condições de teste: grau e volume do lubrificante, temperatura ambiente, posição de montagem e se o teste é sem carga, com carga de 60% ou com carga total. Os dados dos testes executados em condições diferentes não podem ser comparados posteriormente.
A medição estática não informa se a caixa de engrenagens pode transmitir torque, mas informa se as peças foram fabricadas e montadas de acordo com as tolerâncias exigidas pelo projeto.
O tamanho do furo do rolamento, a distância central, a coaxialidade e o paralelismo determinam o quão uniformemente os dentes da engrenagem suportam a carga. Em uma máquina de medição por coordenadas, inspecione o alojamento acabado ou a unidade montada para confirmar se as posições dos furos estão dentro da tolerância do desenho. Se os furos estiverem desviados mais do que o limite de projeto, as engrenagens funcionarão desalinhadas mesmo quando os perfis dos dentes estiverem perfeitos. Esta condição aparece posteriormente como carga nas bordas, ruído e corrosão precoce.
O perfil do dente, o avanço e os desvios de passo devem corresponder ao grau de precisão da engrenagem escrito no contrato, geralmente ISO 1328 Classe 6 ou melhor para redutores industriais operando em velocidade moderada. Para projetos planetários, preste atenção à precisão de indexação do suporte planetário e ao ajuste entre as engrenagens planetárias e seus rolamentos. Esses detalhes geralmente separam projetos personalizados de caixas de engrenagens planetárias que apresentam desempenho confiável daqueles que falham precocemente.
A folga é um dos parâmetros mais contestados na aceitação de caixas de câmbio personalizadas. Para aplicações de reversão ou posicionamento, muita folga cria perda de movimento e cargas de impacto; muito pouco causa ruído, aquecimento e falta de lubrificante no flanco do dente. Meça a folga no eixo de saída com um relógio comparador sob pré-carga leve, registre o valor em minutos de arco no círculo primitivo e compare com a concordância. Se a caixa de engrenagens usar um par sem-fim de envelope duplo, lembre-se de que a folga deve ser otimizada junto com o padrão de contato da roda sem-fim – eles estão ligados através do mesmo processo de fabricação.
As caixas de engrenagens personalizadas geralmente são especificadas com um tipo de aço específico e um processo de tratamento térmico. Se o fornecedor substituir o material ou encurtar o ciclo de endurecimento, a caixa de engrenagens poderá passar em um teste de carga curto e depois falhar por corrosão ou fratura do dente após semanas de serviço.
Confira as evidências que devem acompanhar cada caixa de câmbio customizada:
Testes destrutivos de engrenagens acabadas podem não ser possíveis em todas as entregas, mas um fabricante sério deve fornecer registros de tratamento térmico em nível de lote e, quando solicitado, cupons de teste processados junto com o lote de produção.
O teste sem carga é o estágio mais barato e rápido para detectar erros de montagem. Monte a caixa de engrenagens em sua orientação operacional, encha-a com o óleo especificado e opere-a primeiro em baixa velocidade e depois em velocidade nominal.
Observe o seguinte:
O teste sem carga não prova que a caixa de câmbio possa suportar torque, mas filtra uma grande parte dos defeitos de fabricação comuns na primeira meia hora.
O teste de carga responde à pergunta mais importante: a caixa de câmbio se comporta corretamente ao transmitir torque real? Este é o estágio onde as suposições do projeto sobre tensão nos dentes, capacidade de suporte, rigidez da carcaça e lubrificação são confirmadas ou refutadas.
Meça o torque de entrada, a velocidade de entrada, o torque de saída e a velocidade de saída com sensores e codificadores de torque calibrados. A eficiência na carga nominal é um indicador compacto da qualidade geral de fabricação porque a precisão dos dentes, a pré-carga do rolamento, a limpeza e o alinhamento da montagem deixam suas impressões digitais nele. Uma queda acentuada na eficiência à medida que a carga aumenta é um aviso mais confiável do que um valor absoluto que se compara desfavoravelmente com o catálogo.
Diferentes topologias de caixas de engrenagens também apresentam diferentes comportamentos de eficiência. Redutores de engrenagens planetárias de alto torque alcançam alta eficiência por meio do compartilhamento de carga de vários planetas, mas esse benefício depende muito da simetria de fabricação e da precisão do transportador. Caixas de engrenagens helicoidais de duplo envelope , por outro lado, alcançam alta eficiência através de uma grande área de contato com os dentes, o que exige usinagem toroidal precisa do sem-fim e da roda. O plano de teste para cada tipo deve, portanto, corresponder ao seu princípio de projeto.
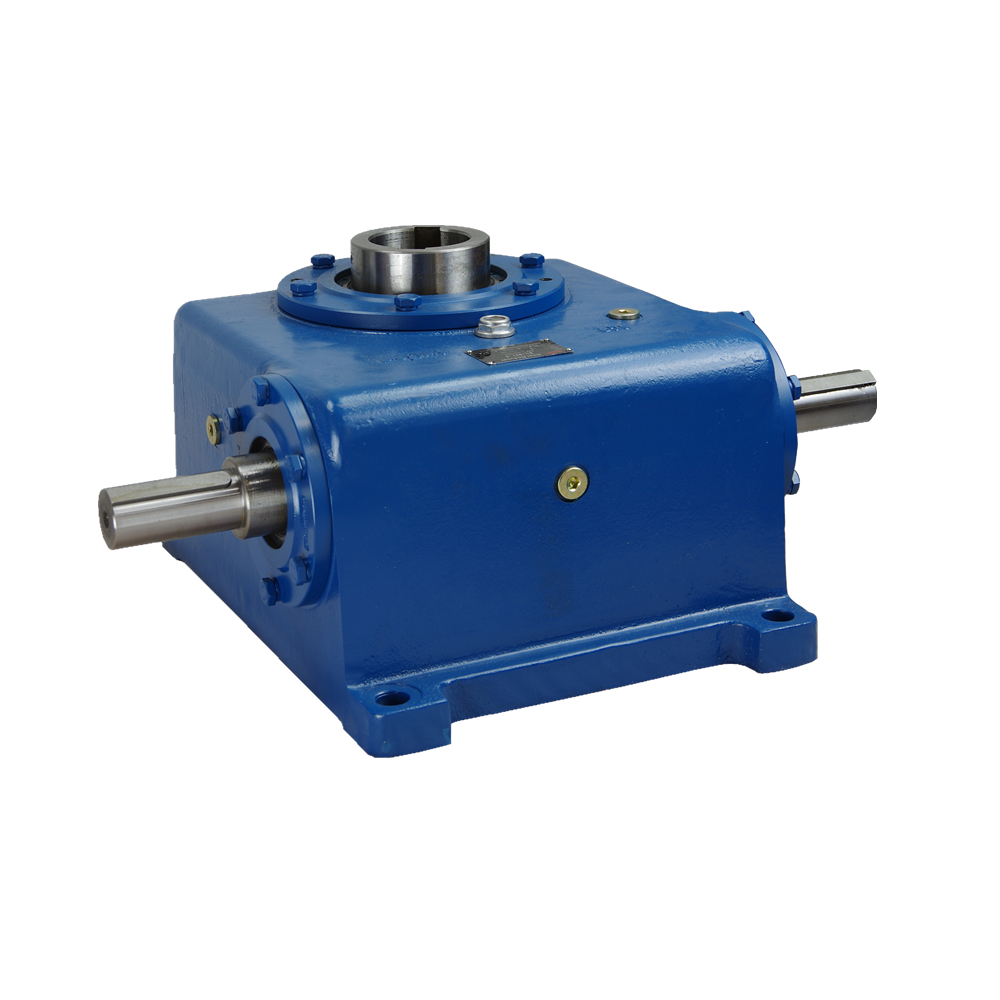 Caixa de engrenagens de envelope duplo personalizada para fabricantes de transmissão de energia eficiente, Shanghai SGR Heavy Industry Machinery Co., Ltd é uma caixa de engrenagens de envelope duplo da China para fabricantes de transmissão de energia eficiente, OEM/ODM... Ver Produto →
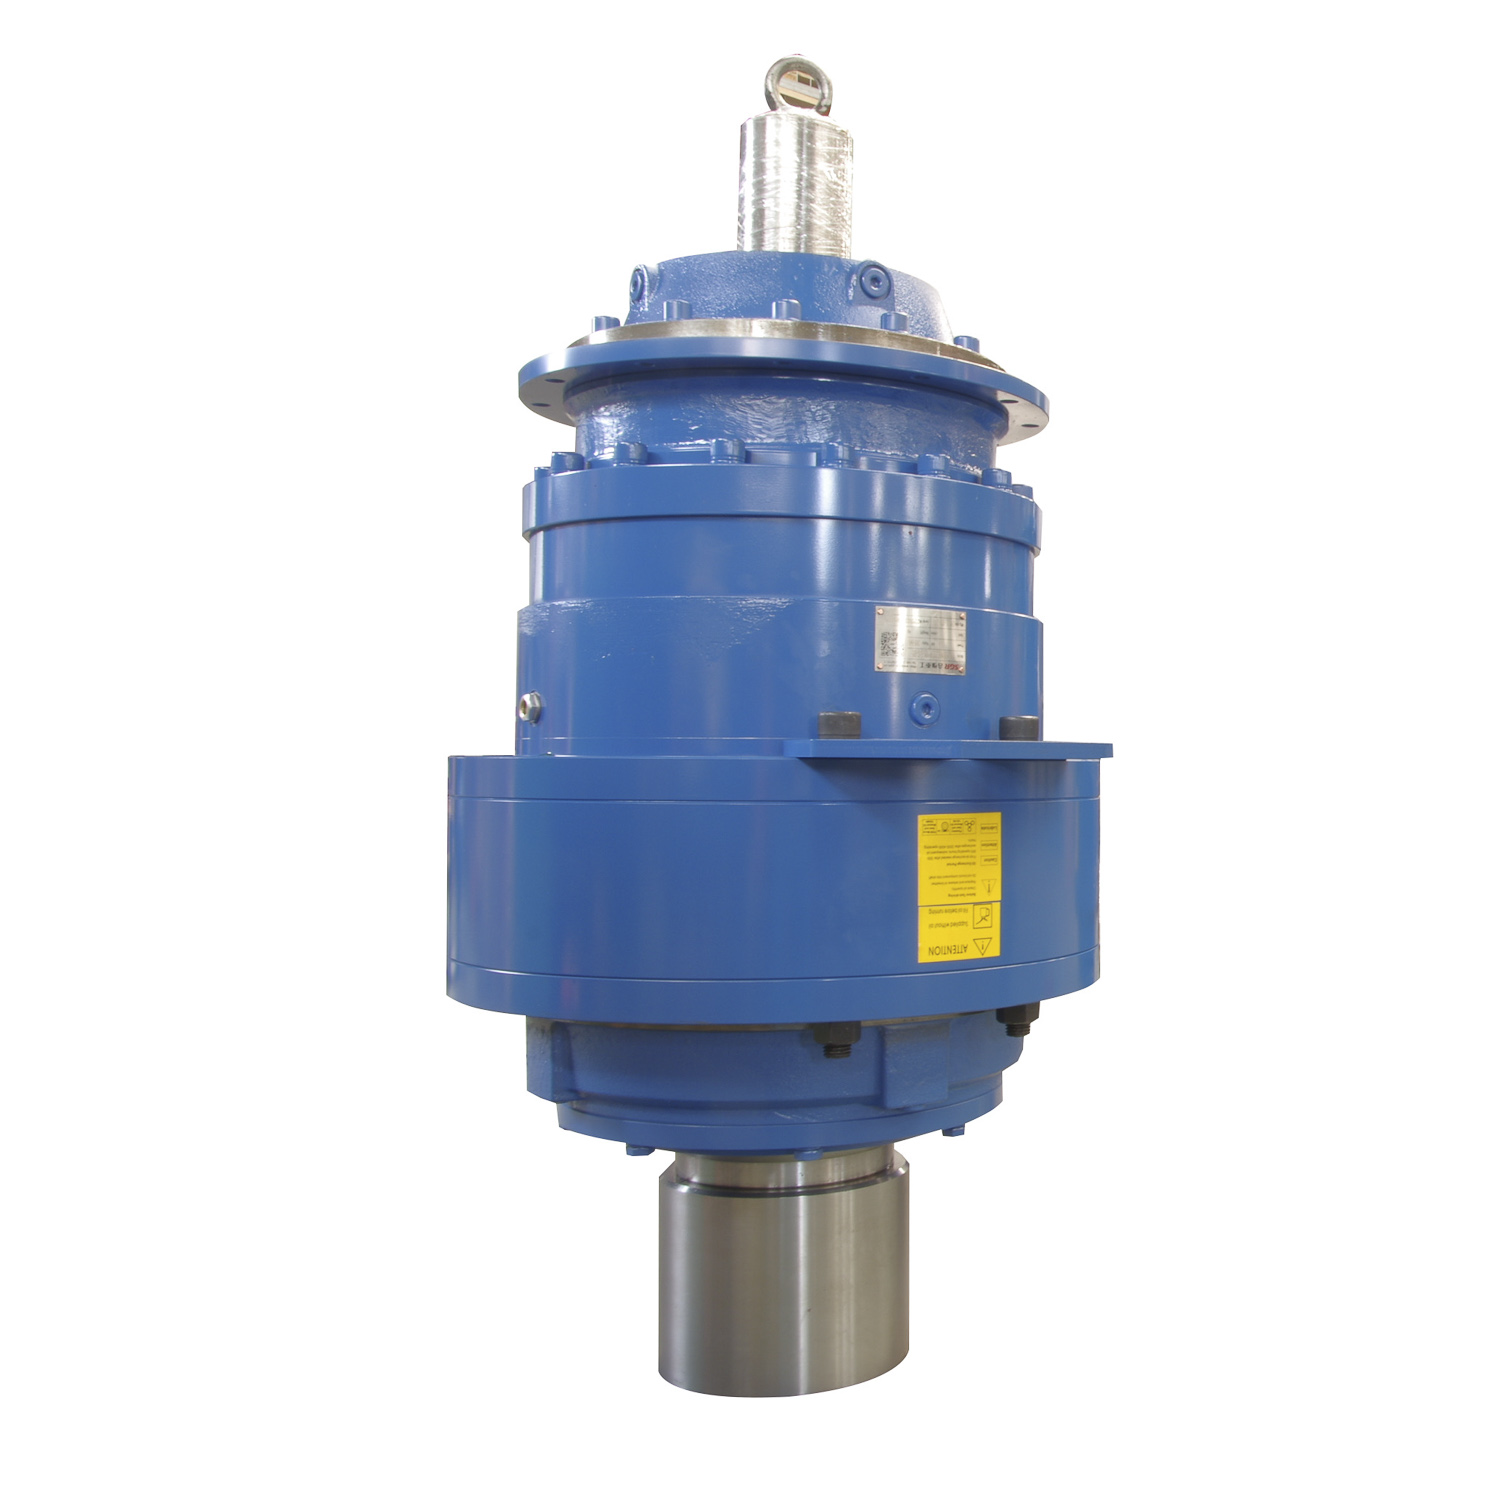 Redutor de engrenagem planetária personalizado com fabricantes de alto torque, empresa Shanghai SGR Heavy Industry Machinery Co., Ltd é um redutor de engrenagem planetária da China com fabricantes de alto torque, engrenagem planetária OEM/ODM vermelha... Ver Produto →
Opere a caixa de engrenagens com carga nominal e registre a temperatura do óleo e a temperatura da carcaça em intervalos fixos. Uma curva saudável sobe rapidamente e depois se estabiliza. Uma temperatura que continua subindo além do limite acordado indica atrito excessivo, problemas de resfriamento ou grau de lubrificante incorreto. Para projetos compactos e de alta densidade de potência, como caixas de engrenagens planetárias montadas em flange, o aumento de temperatura costuma ser o fator limitante; portanto, verifique-o com a caixa de engrenagens na posição de montagem pretendida, em vez de em uma configuração de bancada idealizada.
Meça a vibração nas caixas de rolamentos com um analisador de espectro e identifique as frequências dominantes. A frequência da engrenagem, as frequências dos defeitos dos rolamentos e o desequilíbrio do eixo têm assinaturas características. O teste de ruído deve ser realizado em um ambiente razoavelmente silencioso, pois níveis ambientais elevados tornam impossível separar o som da caixa de engrenagens do ruído de fundo.
Vazamentos de óleo são uma das principais causas de reclamações em campo sobre caixas de câmbio. Inspecione todas as faces das juntas e vedações do eixo após o teste de carga, quando o óleo estiver quente e sob pressão interna. Um gotejamento lento que aparece apenas no estado quente nunca seria encontrado durante uma inspeção estática a frio.
Verifique o seguinte:
Para aplicações críticas, os testes de resistência transformam “a caixa de câmbio funciona” em “a caixa de câmbio continua funcionando”. Opere a unidade com 75 a 100 por cento da carga nominal por várias centenas de horas e faça leituras periódicas de temperatura, vibração e condição do óleo.
A análise do óleo é o sistema de alerta precoce mais barato disponível. Uma tendência crescente nas partículas de ferro ou aço indica desgaste nos flancos dos dentes, enquanto as partículas de cobre indicam desgaste nos rolamentos ou nas buchas. Uma amostra diz pouco; uma sequência de amostras informa se o desgaste está se estabilizando ou acelerando.
O objetivo de todos esses testes é tomar melhores decisões de fornecimento. Um registro de aceitação completo ajuda você a avaliar se o fornecedor entendeu o requisito personalizado ou apenas ofereceu um produto padrão próximo, se seu processo de fabricação é estável o suficiente para pedidos repetidos e se algumas especificações acordadas são irrealistas em relação ao custo cotado.
Arquive os dados de teste de cada entrega. Com o tempo, esses registros formam uma linha de base de qualidade. Um lote que se desvie acentuadamente da linha de base pode ser sinalizado antes que cause problemas na produção. Entre execuções de aceitação completa, uma rotina mais curta baseada em métodos práticos para julgar a qualidade do redutor pode orientar a inspeção diária das unidades recebidas. Ao mesmo tempo, devolva as descobertas ao fornecedor e exija ações corretivas. Um fabricante que assume a responsabilidade pelas falhas e melhora seu processo de acordo vale mais do que aquele que apenas emite créditos.
O teste protege você, mas não pode transformar uma caixa de câmbio média em uma boa depois do fato. A maneira mais eficaz de reduzir o risco é, em primeiro lugar, escolher um fornecedor com forte capacidade de projeto, fabricação e inspeção. Procure equipamentos de medição e teste dedicados – máquinas de medição por coordenadas, instrumentos de medição de engrenagens e bancadas de teste de potência e eficiência – além de documentados acreditações de qualidade . Um fornecedor que oferece suporte interno ao seu próprio programa de testes tem maior probabilidade de enviar uma caixa de engrenagens que passe no seu.
Se você estiver começando com um design personalizado, certifique-se de que o fabricante participe antecipadamente do plano de aceitação. Essa conversa por si só – antes de o aço ser cortado – já diz muito sobre sua profundidade de engenharia e sua disposição de serem responsabilizados.

Sgr ' s n Caixa de engrenagens plane...
Veja detalhes
Informações do produto: O MNC3E400 Série d...
Veja detalhes
Distância central: 100 ~ 710 mm Razão de velocidade: I ≥ 10. Modularização do projeto, ser...
Veja detalhes
Distância central: 100 ~ 710 mm Razão de velocidade: I ≥ 10. Modularização do projeto, ser...
Veja detalhes
Várias taxas de velocidade podem ser selecionadas, interface do motor hidráulico padrão, os dente...
Veja detalhes
A caixa de engrenagens foi projetada com padronização e boa vedação, permitindo que ela se adapte...
Veja detalhes
Combinando a alta eficiência da transmissão de engrenagem planetária com a capacidade de auto-blo...
Veja detalhes
A SGR é um fabricante de caixas de engrenagens da indústria com credenciamento DNV e certificado pela ISO 9001 desde 1996. Fornecemos diferentes redutores de equipamentos para marcas em todo o mundo.

