 Global
Sgr ' s n Caixa de engrenagens plane...
Veja detalhes
Um fabricante de misturadores abordou a SGR com uma previsão de que nenhum redutor de catálogo poderia satisfazer: 12.000 Nm de torque de saída, velocidade de saída de 43 rpm e uma montagem de flange vertical dentro de um envelope apertado. A unidade que finalmente passou no teste de facilidades não era uma caixa de câmbio padrão com modificações modificadas. Ela foi projetada a partir do perfil de serviço, utilizando o mesmo processo disciplinado que se aplica a qualquer caixa de câmbio personalizada.
Uma caixa de engrenagens personalizada difere de um redutor padrão modificado em um aspecto fundamental: rastreabilidade. A geometria do dente, a classe do material, o ciclo de tratamento térmico, as tolerâncias de usinagem e os procedimentos de teste seguem uma especificação operacional escrita. Nada é fortalecedor. Este artigo explica como esse processo funciona na prática, desde o primeiro design do projeto até o teste de carga final.
Um projeto de caixa de engrenagens personalizado começa com a coleta de dados, não com trabalho de CAD. O fabricante precisa da velocidade de entrada e da potência do motor, da velocidade de saída necessária ou da taxa de redução, do torque nominal e de pico, do ciclo de trabalho, da orientação de montagem, das condições ambientais, dos limites de ruído e da vida útil esperado. Um engenheiro cuidadoso pede mais do que uma classificação na placa de identificação. Se a máquina aplicar cargas de choque durante a partida ou marcha atrás, a caixa de velocidades deverá absorvê-las. Se funcionar 24 horas por dia, a classificação térmica torna-se uma restrição. A tabela abaixo lista as entradas mínimas do projeto e o que cada uma influencia.
| Entrada de projeto | O que determina | Valor de exemplo |
|---|---|---|
| Torque de saída nominal | Módulo de engrenagem, largura da face, tamanho do rolamento | 12.000 Nm |
| Velocidade de entrada e potência do motor | Velocidade da linha de passo, método de lubrificação | 1.450 rpm, 55 kW |
| Cargas de pico e de choque | Fator de serviço, profundidade da caixa, desenho da raiz do dente | Duas vezes o torque nominal na partida |
| Ciclo de trabalho | Capacidade térmica, sistema de refrigeração | 24 horas/dia, contínuo |
| Orientação de montagem | Arranjo dos rolamentos, caminho do fluxo de óleo | Vertical, saída flangeada |
| Temperatura ambiente | Tipo de colocação, grau de financiamento | 45°C máximo |
Cada entrada altera o design. Um pico de carga de três vezes o torque nominal força a repetição dos cálculos de tensão na raiz do dente e da vida útil do rolamento com o valor mais alto. Uma montagem vertical altera a forma como o óleo chega ao rolamento superior e é necessário um sistema de lubrificação separado. Uma temperatura ambiente de 45 °C pode exigir uma caixa maior ou um ventilador de resfriamento. Quando essas parâmetros estão faltando, o engenheiro faz suposições ou se recusa a fazer o orçamento. Ambos são melhores do que adivinhar.
Uma vez acordado o perfil de serviço, o engenheiro seleciona o arranjo de engrenagens. A decisão depende da taxa de redução, da densidade de torque, do espaço disponível e da direção do eixo de saída. Três arquiteturas cobrem a maior parte do trabalho personalizado.
As caixas de engrenagens planetárias fornecem alto torque em um pacote coaxial compacto. Como a carga é compartilhada entre diversas engrenagens planetárias, cada dente suporta menos tensão do que em um projeto equivalente de eixo paralelo. Aplicações que desativam alto torque sustentado em baixa velocidade geralmente desativam um caixa de engrenagens planetárias de alto torque com engrenagens temperadas e retificadas e uma carcaça dimensionada para o pico de carga.
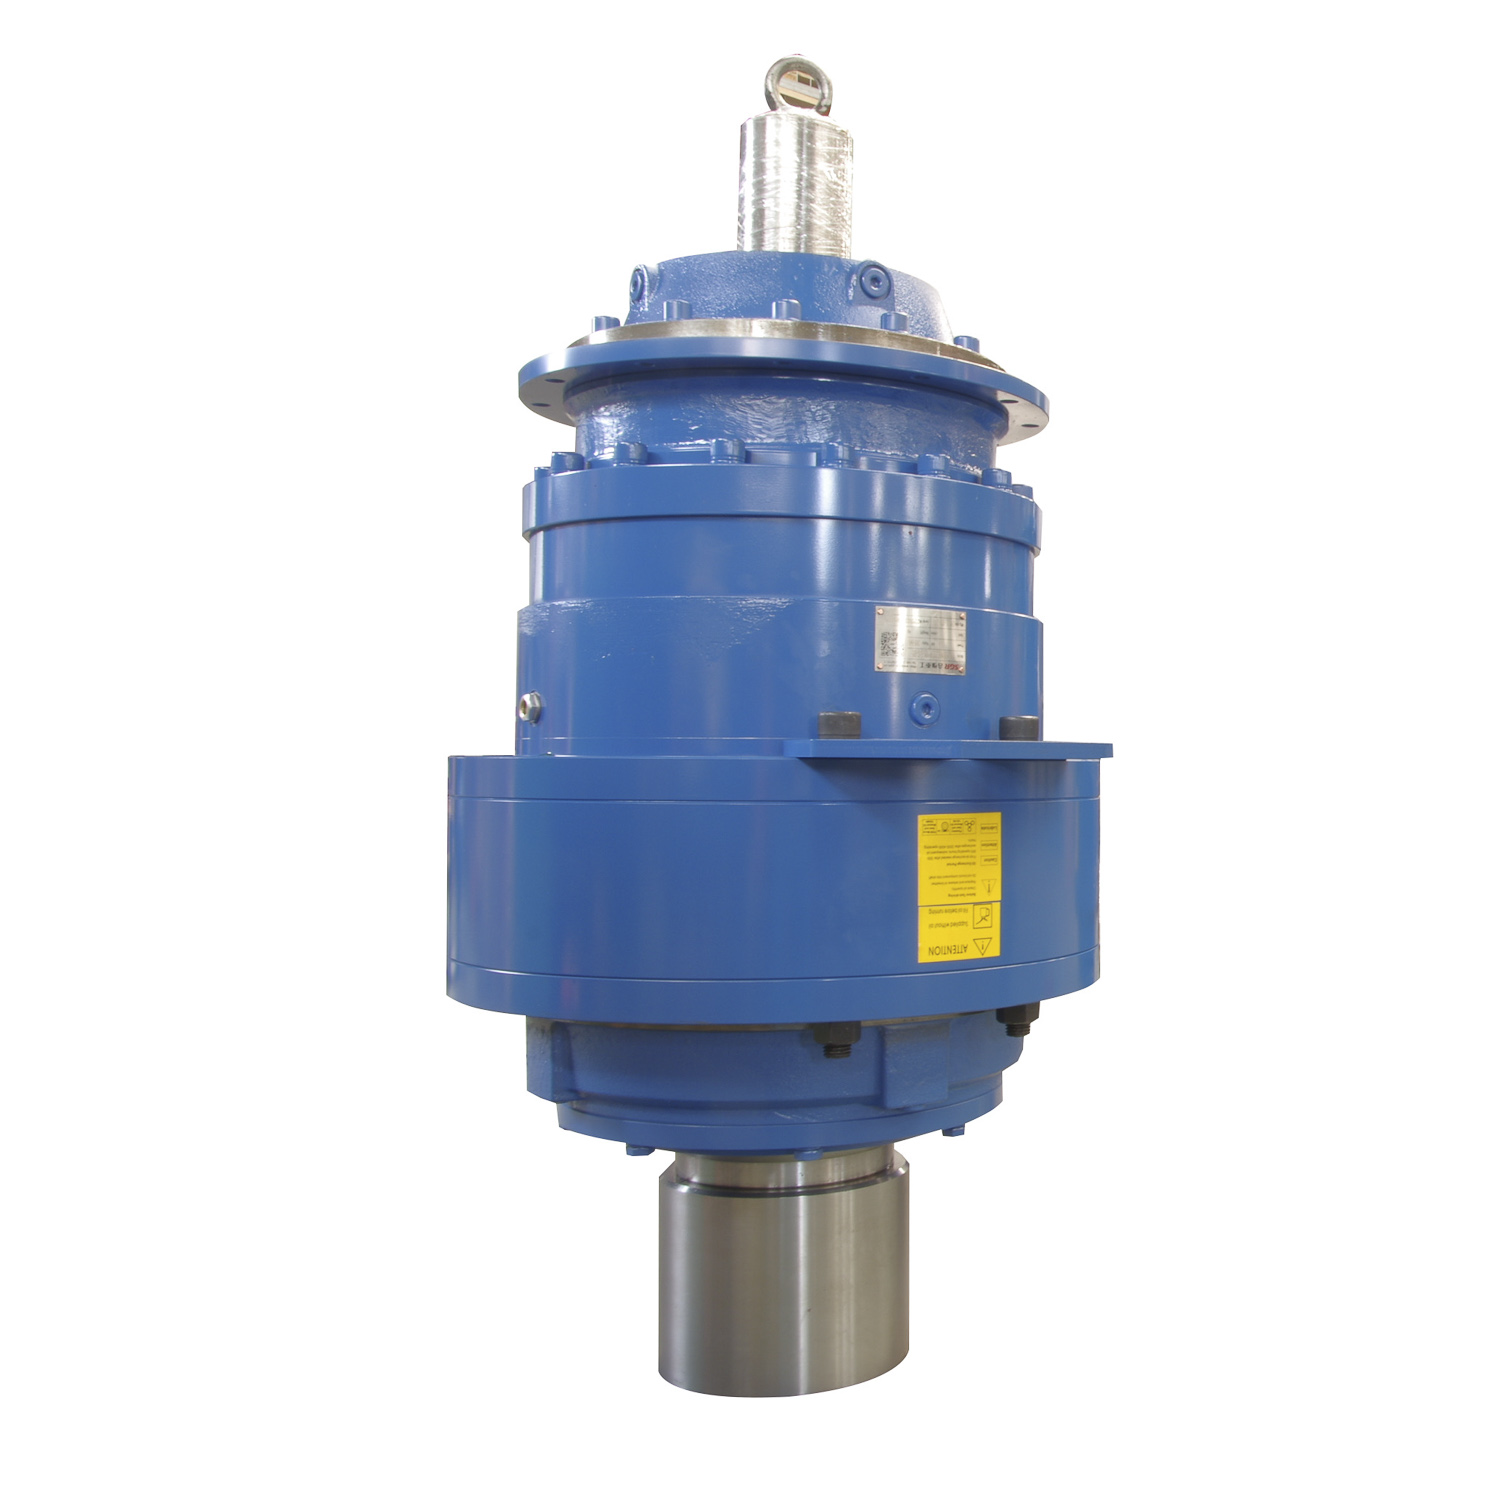 Redutor de engrenagem planetária personalizado com fabricantes de alto torque, empresa Shanghai SGR Heavy Industry Machinery Co., Ltd é um redutor de engrenagem planetária da China com fabricantes de alto torque, engrenagem planetária OEM/ODM vermelha... Ver Produto →
As caixas de engrenagens sem fim de envelope duplo são a escolha usual quando o eixo de saída deve girar 90 graus em relação ao eixo do motor e a carga inclui choque ou vibração. A superfície côncava do sem-fim envolve uma roda do sem-fim, produzindo uma área de contato maior do que um sem-fim cilíndrico. No serviço de misturador, onde as lâminas do agitador encontram resistência variável ao fluido, um caixa de engrenagens sem fim de envolvimento duplo para aplicações em misturadores absorve essas variações enquanto mantém a unidade compacta.
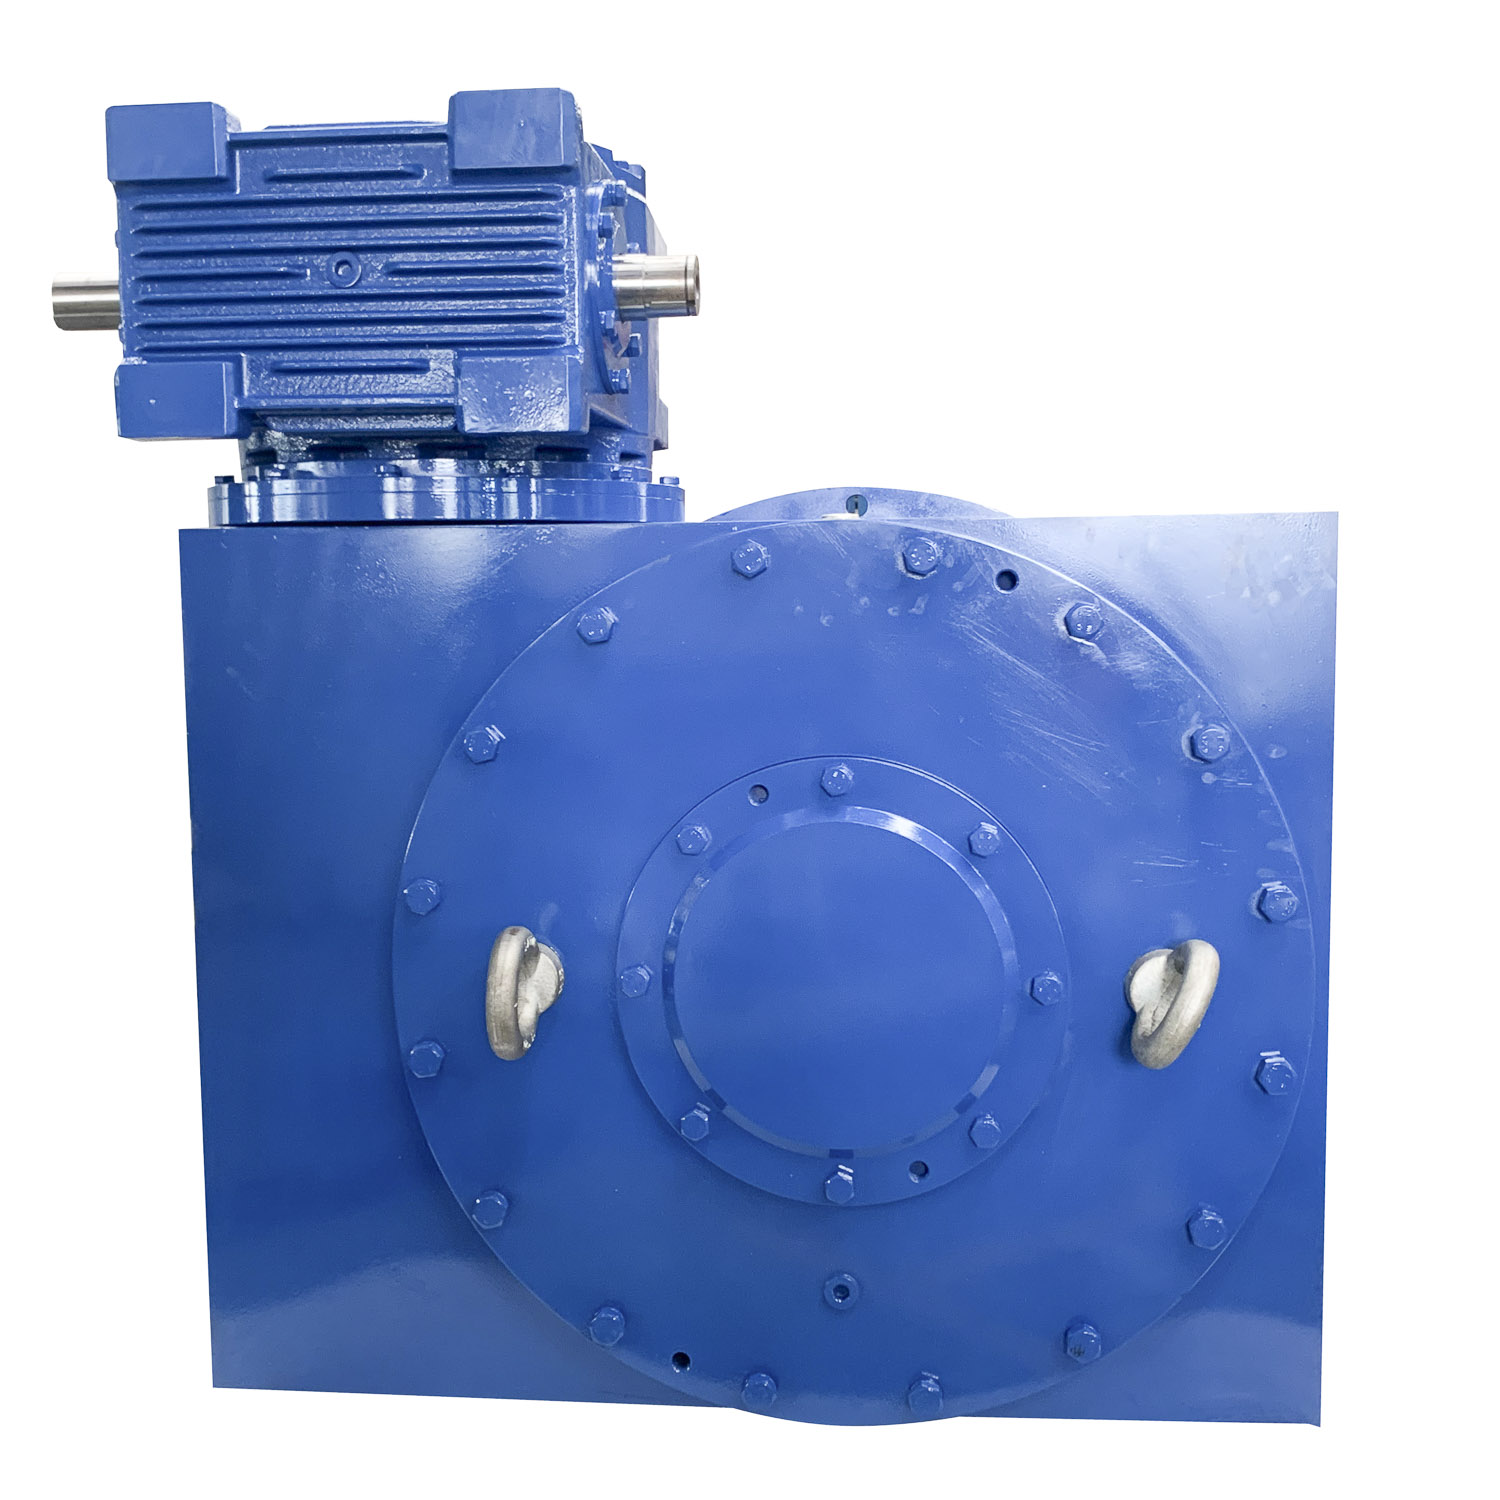 Aplicação de caixa de engrenagens sem fim de envelope duplo personalizada para fabricantes de misturadores, Compa Shanghai SGR Heavy Industry Machinery Co., Ltd é uma aplicação de caixa de engrenagens sem fim de envelope duplo da China para fabricantes de misturadores, OEM / ODM Doubl ... Ver Produto →
Para relações além da faixa prática de um estágio, ou quando são permitidas uma relação grande e uma saída em ângulo reto, os engenheiros projetam um estágio planetário com um estágio sem-fim toroidal em um único alojamento. O estágio planetário fornece a proporção; o estágio worm reorienta o eixo de saída.
O projeto detalhado do estágio fixa os números dos dentes, módulo, ângulo da hélice, distância central, largura da face e faixa de folga. A capacidade de carga é verificada quanto à flexão dos dentes e durabilidade da superfície usando métodos de classificação como ISO 6336 e AGMA 2001, com um fator de serviço aplicado para o ciclo de trabalho e cargas de choque. Esta etapa determina se a arquitetura escolhida pode atender à vida útil útil – normalmente de 20.000 a 50.000 horas para equipamentos industriais – sem exceder o limite.
O desempenho da engenharia é definido tanto pela metalurgia quanto pela geometria. As engrenagens planetárias e cilíndricas são feitas de liga de aço resistente. Os blanks são cimentados a uma profundidade de aproximadamente 0,8 a 1,2 mm, suportados a 58 a 62 HRC no flanco e depois retificados até a geometria final. O case oferece resistência ao desgaste; o núcleo resistente proporciona resistência à flexão. Ignorar ou controlar incorretamente qualquer uma dessas etapas leva a corrosão precoce ou fratura dentária.
As caixas de engrenagens sem fim de envelope duplo utilizam alguns materiais diferentes. O sem-fim é resistido e retificado, enquanto a roda sem-fim é usinada em uma liga de bronze. O bronze tolera o contato superficial aos acionamentos sem-fim e incorpora pequenas partículas sem danos ou sem-fim. Em trabalhos personalizados, o certificado do material e os registros do tratamento térmico devem ser entregues com o redutor para que o comprador possa verificar se o grau e o tratamento especificado foram realmente utilizados.
A fabricação personalizada de caixas de engrenagens combinação usinagem geral com produção especializada de engrenagens. As caixas são fresadas e furadas em máquinas CNC. As peças brutas das engrenagens são torneadas e os dentes são cortados por fresagem ou modelagem. Após o tratamento térmico, as engrenagens de precisão são retificadas em retificadoras CNC para corrigir a ocorrência causada pelo sofrimento. A sequência completa – do corte à retificação e à inspeção final – é abordada em nosso artigo anterior sobre o segredos da fabricação de caixas de velocidades .
As tolerâncias separam uma caixa de engrenagens personalizada de um redutor comum. As engrenagens industriais padrão são frequentemente produzidas com qualidade DIN 7 ou 8. Uma caixa de engrenagens personalizada de baixo ruído é normalmente retificada com qualidade DIN 5 ou melhor, com limites de passo e desvio de perfil mais rígidos. As posições dos furos da caixa são mantidas dentro de alguns mícrons, porque o desalinhamento reduz diretamente a vida útil do ruído e aumenta o ruído.
As superfícies toroidais dos vermes de envelope duplo precisam de um processo de retificação dedicado; uma retificadora de engrenagens convencional não pode produzir esse perfil curvo. A máquina que faz esse trabalho deve ser tão precisa quanto a peça que produz. A SGR desenvolveu uma retificadora de contorno complexo com articulação de quatro eixos para perfis de rosca sem fim toroidal e usa um instrumento de medição de rosca sem fim dedicado para verificar o resultado. Essa combinação de ferramentas personalizadas e personalizadas torna possível a produção repetível de rosca sem fim de envelope duplo.
A montagem é onde a intenção do projeto encontra as peças usinadas. Os rolamentos são pré-carregados na faixa especificada, a folga é definida no valor acordado e o padrão de contato do dente é selecionado. As vedações e os caminhos de lubrificação são selecionados de acordo com a orientação de montagem. Quando o cliente especifica uma configuração de motoredutor, como redutor planetário para motoredutores , o flange do motor e o furo de entrada são medidos em relação ao desenho para que o motor se encaixe sem modificação em campo.
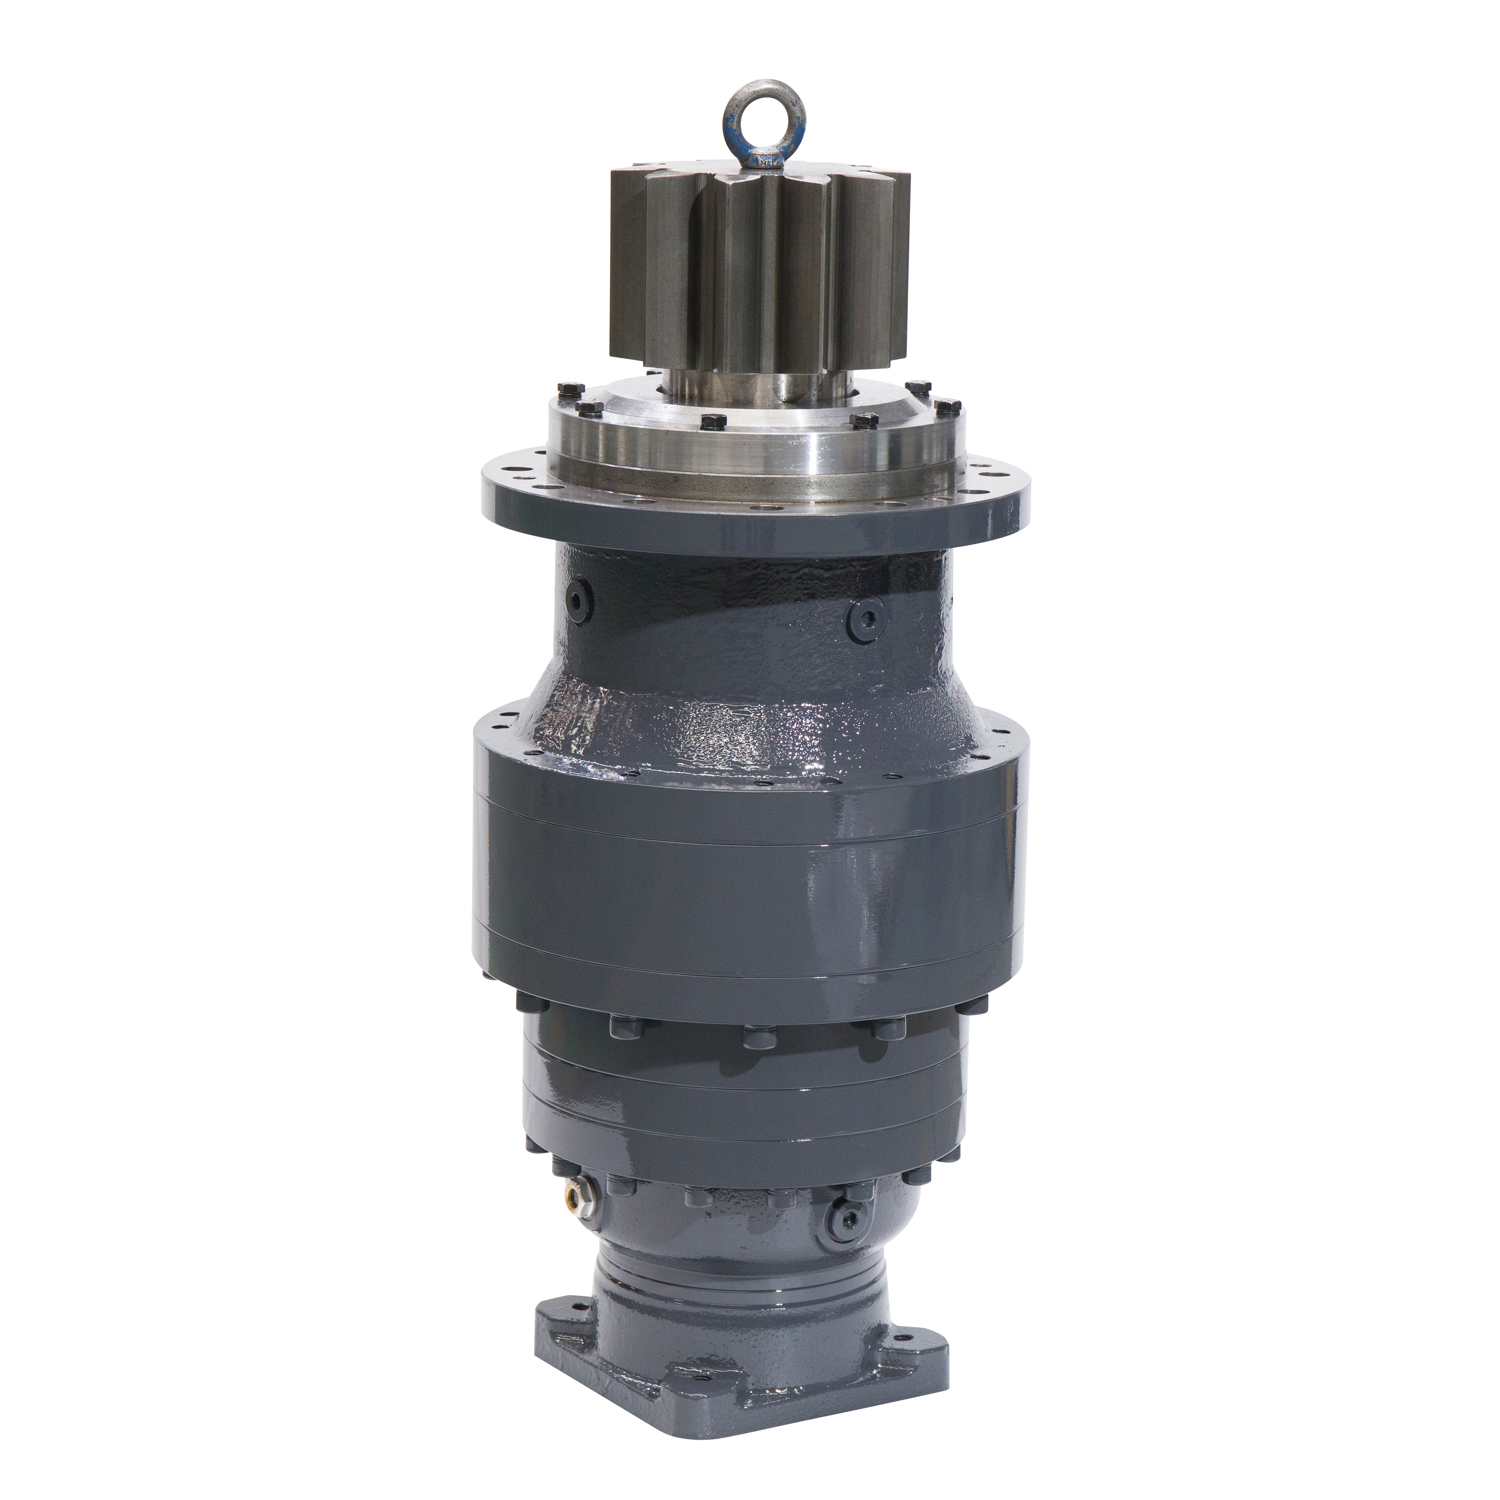 Caixa de engrenagens planetárias personalizadas para fabricantes de motores de engrenagens, empresa Shanghai SGR Heavy Industry Machinery Co., Ltd é uma caixa de engrenagens planetárias da China para fabricantes de motores de engrenagem, caixa de engrenagens planetárias OEM / ODM para Ge ... Ver Produto →
Após a montagem, a caixa de engrenagens funciona em uma bancada de testes. Um fabricante respeitável mede, sob carga:
O equipamento de medição é a diferença entre verificar uma caixa de velocidades e comprová-la. Uma máquina de medição por coordenadas verifica a geometria da carcaça e a engrenagem; um sistema de teste de potência e eficiência da caixa de velocidades verifica a unidade montada sob carga; um equipamento de teste executado pode operar a unidade em ambas as direções. Para indústrias regulamentadas, toda a cadeia pode exigir certificação. A SGR foi aprovada nos requisitos do Registro Marítimo Russo de Navegação para seus redutores, o que obriga a materiais documentados e procedimentos de teste. O lado prático deste assunto é explicado em nosso guia sobre como escolher a caixa de velocidades certas para o seu projeto .
Como uma caixa de câmbio personalizada envolve um compromisso de longa vida útil, a capacidade do fabricante merece o mesmo escrutínio que o projeto da especialização. Quatro verificações separam fornecedores qualificados de revendedores e escritórios de montagem de nível.
Primeiro, profundidade de engenharia. Procure uma equipe de design que solicite o perfil de plantação antes de fazer o orçamento. Uma referência aos cálculos da ISO 6336 e a disposição para discutir a análise de contato oculto são sinais de que a engenharia liderou o projeto, e não a planilha de vendas.
Em segundo lugar, fabricação interna. O corte e retificação de engrenagens deverá ocorrer na própria fábrica do fornecedor, com máquinas-ferramenta CNC e retificadoras de engrenagens no chão. Um fabricante que terceiriza cada etapa de usinagem não consegue controlar tolerâncias ou prazos de entrega.
Terceiro, inspeção e testes. A planta deve possuir seus instrumentos de medição e sistemas de teste. Se a medição for terceirizada, o ciclo de feedback que melhora a qualidade é interrompido.
Quarto, experiência de aplicação. Solicite instalações de referência em máquinas semelhantes e lições documentadas aprendidas com esses projetos. Hum fornecedor de caixa de velocidades personalizada com uma década de experiência em design e produção nomeará os detalhes críticos sem hesitação.
O processo da caixa de câmbio personalizado não é um mistério, mas é implacável com os atalhos. Defina honestamente o perfil de serviço, verifique o projeto, controle o material e o tratamento térmico, meça as engrenagens e teste a unidade montada sob carga. Quando todas as cinco etapas são levadas a sério, a caixa de câmbio personalizada se torna uma das peças mais confiáveis da máquina que aciona.

Sgr ' s n Caixa de engrenagens plane...
Veja detalhes
Informações do produto: O MNC3E400 Série d...
Veja detalhes
Distância central: 100 ~ 710 mm Razão de velocidade: I ≥ 10. Modularização do projeto, ser...
Veja detalhes
Distância central: 100 ~ 710 mm Razão de velocidade: I ≥ 10. Modularização do projeto, ser...
Veja detalhes
Várias taxas de velocidade podem ser selecionadas, interface do motor hidráulico padrão, os dente...
Veja detalhes
A caixa de engrenagens foi projetada com padronização e boa vedação, permitindo que ela se adapte...
Veja detalhes
Combinando a alta eficiência da transmissão de engrenagem planetária com a capacidade de auto-blo...
Veja detalhes
A SGR é um fabricante de caixas de engrenagens da indústria com credenciamento DNV e certificado pela ISO 9001 desde 1996. Fornecemos diferentes redutores de equipamentos para marcas em todo o mundo.

